Сборка печатной платы промышленной силовой платы основана на точном и надежном процессе, обеспечивающем надежность в сложных условиях. Каждый этап проектирования начинается с проверки технологичности проектирования, где выбор конструкции влияет на технологичность, проектирование сборки и долгосрочную производительность. Точность конструкции определяет нанесение паяльной пасты, размещение компонентов и качество пайки. Согласованность конструкции позволяет осуществлять автоматический контроль и функциональное тестирование для выявления конструктивных недостатков, несоосности и дефектов пайки. Конструкция для очистки подготавливает доски к отправке и предотвращает коррозию. Проверка конструкции посредством статистического контроля процесса, постоянство проектной высоты и охват проектной площади обеспечивают стабильную работу, механическую прочность и термическую стойкость. Конструктивные решения на каждом этапе определяют качество и долговечность конечной платы.
Технологии сборки печатных плат
При сборке промышленных силовых плат используется несколько ключевых технологий. Каждая технология поддерживает различные требования к проектированию и влияет на производительность и надежность конечного продукта. Выбор метода сборки зависит от конструкции, типа компонента и потребностей применения.
| Тип технологии | Компоненты Описание | Описание процесса сборки | Преимущества Описание |
|---|
| Технология поверхностного монтажа | Маленькие плоские контакты или выводы, установленные на поверхности печатной платы. | Нанесение паяльной пасты, сборка, пайка оплавлением | Экономия места, более высокая плотность компонентов, подходит для миниатюрных устройств |
| Технология сквозного отверстия | Компоненты с проводными выводами, вставленными в предварительно просверленные отверстия. | Ручная/автоматическая установка, припой на противоположной стороне, волновая пайка | Прочные механические соединения подходят для более крупных компонентов, требующих стабильности. |
| Шаровая сетка (BGA) | Набор шариков припоя на нижней стороне корпуса. | Размещение на печатной плате, пайка оплавлением, рентгеновский контроль. | Высокая плотность контактов, улучшенные тепловые характеристики, компактный дизайн |
Технология поверхностного монтажа
Технология поверхностного монтажа доминирует в современной сборке промышленных силовых плат. Этот метод размещает компоненты непосредственно на поверхности печатной платы, что обеспечивает компактную конструкцию и высокую плотность компонентов. Процесс начинается с тщательного проектирования, чтобы обеспечить правильные размеры и расстояние между колодками. Автоматизированные машины для захвата и размещения позволяют точно позиционировать компоненты. Затем пайка оплавлением фиксирует детали. Технология поверхностного монтажа позволяет уменьшить размер платы и снизить производственные затраты. Однако это требует значительных первоначальных инвестиций и сложного программирования. Техническое обслуживание и гибкость также становятся важными факторами на этапе проектирования.
Сквозная сборка
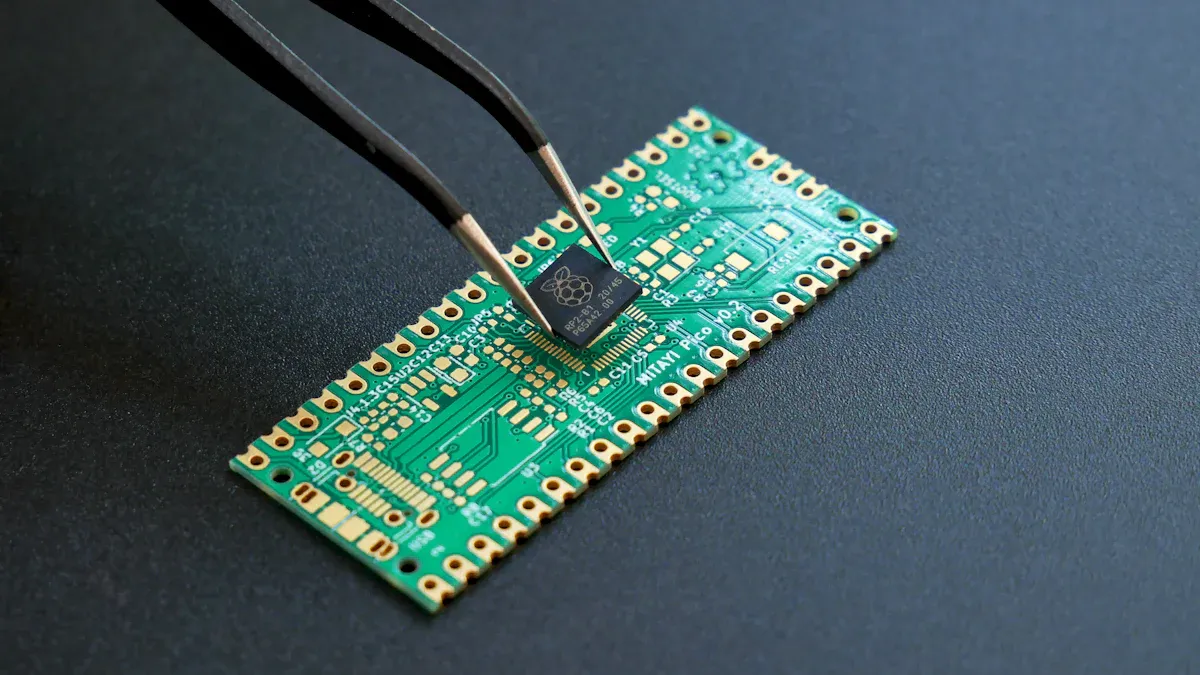
Технология сквозных отверстий остается важной для промышленных силовых плат, требующих прочных механических соединений. Этот метод вставляет выводы компонентов через отверстия в печатной плате, а затем припаивает их на противоположной стороне. При проектировании необходимо учитывать расположение отверстий и длину вывода. Технология сквозных отверстий идеально подходит для разъемов, трансформаторов и других крупных деталей, требующих стабильности. Это повышает долговечность и надежность, особенно в суровых условиях. Ручной труд часто играет роль, что может повысить затраты на мелкосерийное производство. Процесс проектирования должен сбалансировать эти факторы для достижения желаемой производительности.
Массив шариковой сетки
Технология массива шариковых решеток отвечает передовым требованиям проектирования промышленных силовых плат. В корпусах BGA на нижней стороне используется набор шариков припоя, которые соединяются с печатной платой во время пайки оплавлением. Такой подход позволяет использовать большое количество контактов и компактную компоновку. Конструкция должна обеспечивать правильное выравнивание и управление температурой. Технология BGA улучшает тепловые характеристики и поддерживает миниатюризацию. Рентгеновский контроль проверяет наличие скрытых дефектов после сборки. BGA имеют решающее значение для приложений, требующих эффективного использования пространства и высоких электрических характеристик.
Процесс сборки печатной платы промышленной силовой платы
Процесс сборки печатной платы промышленной силовой платы состоит из ряда точных шагов. Каждый этап процесса основывается на предыдущем, обеспечивая высокую надежность и качество. Автоматизация, тщательное проектирование и строгие проверки качества имеют важное значение на протяжении всего процесса.
Проектирование для сборки
Проектирование сборки является основой процесса сборки печатной платы. Инженеры сосредоточены на том, чтобы сделать конструкцию простой и эффективной. Они выбирают компоненты, которые легко устанавливать и паять. Они размещают детали так, чтобы избежать скопления людей и обеспечить автоматическое размещение. Хорошая конструкция сборки снижает производственные затраты и повышает качество продукции. Это также ускоряет процесс и повышает надежность. Когда инженеры используют проектирование для сборки, они видят меньше дефектов и меньше переделок. Такой подход приводит к более высокой производительности и более пригодному к использованию картону в каждом производственном цикле.
Преимущества конструкции для сборки:● Сокращение производственных затрат.
● Улучшение качества продукции.
● Ускоренный выход на рынок
● Повышенная надежность
● Сокращение доработок и брака.
● Повышение доходности
Нанесение паяльной пасты
Нанесение паяльной пасты является важным этапом в процессе сборки печатной платы промышленной силовой платы. Процесс начинается с очистки печатной платы от любых загрязнений. Прецизионный трафарет изготавливается в соответствии с дизайном контактных площадок печатной платы. Перед использованием трафарет должен быть чистым. Паяльная паста наносится с помощью ракеля, который равномерно распределяет пасту по отверстиям трафарета. Это гарантирует, что на каждую контактную площадку будет нанесено необходимое количество паяльной пасты. После нанесения визуальный или автоматический оптический контроль проверяет точность нанесения паяльной пасты.
Рекомендации по нанесению паяльной пасты:1. Создайте точный трафарет, который будет совпадать с контактными площадками SMT.
2 . Очистите трафарет, чтобы удалить остатки паяльной пасты.
3. Нанесите паяльную пасту с помощью ракеля, чтобы обеспечить равномерное распределение.
4. Проверьте нанесение паяльной пасты визуально или с помощью автоматизированных систем.
Правильное нанесение паяльной пасты напрямую влияет на качество паяных соединений и надежность конечного изделия.
Размещение компонентов
Размещение компонентов — следующий шаг в процессе сборки печатной платы. Автоматизированные машины для захвата и размещения позиционируют компоненты для поверхностного монтажа с высокой точностью. Эти машины считывают файлы проекта и размещают каждую деталь в правильном месте. Автоматизация уменьшает количество человеческих ошибок и увеличивает скорость процесса. Это также гарантирует правильное выравнивание компонентов, что важно для качества и надежности. Для компонентов со сквозными отверстиями операторы или машины вставляют выводы в отверстия печатной платы. Конструкция должна обеспечивать легкость размещения и выравнивания.
Преимущества автоматизированного размещения компонентов:● Снижает количество человеческих ошибок.
● Увеличивает скорость сборки.
● Обеспечивает точное выравнивание
● Улучшает контроль качества
Методы пайки
Пайка соединяет компоненты с печатной платой. В процессе сборки печатной платы промышленной силовой платы используется несколько методов пайки, каждый из которых имеет свои преимущества. Выбор зависит от конструкции и типов используемых комплектующих.
| Метод пайки | Преимущества | Недостатки |
|---|
| Волновая пайка | Быстро и эффективно для нескольких соединений, эффективно для компонентов со сквозными отверстиями. | Не подходит для двусторонних печатных плат, так как может повредить компоненты на нижней стороне. |
| Ручная пайка | Обеспечивает точный контроль, идеально подходит для небольших производственных циклов и ремонтов. | Трудоёмкий и отнимает много времени, с возможностью человеческой ошибки. |
| Пайка оплавлением | Автоматизированный процесс с точным контролем температуры и стабильно высоким качеством соединений. | Требуется специализированное оборудование; может подходить не для всех типов компонентов. |
| Селективная пайка | Нацеливается на определенные области, минимизирует термическую нагрузку на чувствительные компоненты. | Более сложная настройка может потребовать дополнительного программирования. |
Пайка оплавлением обычно используется для компонентов поверхностного монтажа. Он использует контролируемое тепло для плавления паяльной пасты и формирования прочных соединений. Пайка волной используется для деталей со сквозными отверстиями, когда печатная плата проходит по волне расплавленного припоя. Селективная пайка нацелена на определенные области, что помогает защитить чувствительные компоненты. Ручная пайка применяется при ремонте или особых случаях.
Инспекция и тестирование
Проверка и тестирование являются жизненно важными этапами процесса сборки печатной платы промышленной силовой платы. Эти шаги гарантируют, что печатная плата соответствует стандартам качества и работает так, как задумано. Многочисленные точки контроля позволяют заранее выявить дефекты и предотвратить попадание неисправных плат к клиентам.
| Шаг | Описание | Гарантия качества |
|---|
| Проверка деталей | Проверьте номера деталей, количество и состояние компонентов. | Перед сборкой гарантирует отсутствие дефектов. |
| Очистка печатной платы | Удалите загрязнения, влияющие на адгезию припоя. | Улучшает качество пайки |
| Изготовление трафаретов для печатных плат | Создание точных трафаретов для нанесения паяльной пасты | Обеспечивает точное нанесение паяльной пасты. |
| Печать паяльной пастой | Нанесите паяльную пасту на контактные площадки | Непосредственно влияет на эффективность пайки |
| Визуальный/оптический осмотр | Проверьте выравнивание паяльной пасты | Обеспечивает качественную сборку |
| Проверка перед оплавлением | Выявление проблем перед пайкой | Предотвращает дефекты |
| Пайка оплавлением | Компоненты для пайки с точным контролем температуры | Позволяет избежать дефектов пайки |
| Визуальный осмотр и AOI | Обнаружение проблем с паяными соединениями после пайки | Обеспечивает надежность |
| DIP-вставка | Вставка сквозных компонентов | Обеспечивает правильное выравнивание |
| Визуальный осмотр (ДИП) | Проверьте целостность паяного соединения через отверстие. | Проверяет надежность |
| Волновая пайка | Компоненты для пайки сквозных отверстий | Обеспечивает равномерную пайку. |
Передовые методы проверки включают автоматический оптический контроль, внутрисхемные испытания, испытания летающими зондами, функциональные испытания, рентгеновский контроль BGA и испытания на воздействие окружающей среды. В этих методах используются камеры, датчики и даже рентгеновские лучи для проверки наличия дефектов и проверки работоспособности. Экологические испытания подвергают печатную плату воздействию изменений температуры и вибрации, чтобы обеспечить надежность в суровых условиях.
Процесс сборки печатной платы промышленной силовой платы основан на тщательном проектировании, точной автоматизации и тщательной проверке качества. Каждый шаг основывается на предыдущем для создания надежных и высокопроизводительных плат для промышленного использования.
Рекомендации по промышленной силовой плате
Надежность и качество
Надежность является наиболее важным требованием к узлам промышленных силовых плат. Эти платы должны работать в течение многих лет в суровых условиях. Процесс изготовления печатных плат включает строгие проверки качества и тщательное тестирование на соответствие отраслевым стандартам. Каждая отрасль имеет свой собственный набор сертификатов, которые определяют процесс изготовления и сборки. В таблице ниже показаны некоторые общие стандарты:
| Промышленность | Требуемые стандарты/сертификаты |
|---|
| Автомобильная промышленность | ИАТФ 16949, АЭК-Q100 |
| Аэрокосмическая промышленность | AS9100, МИЛ-ПРФ-31032 |
| Медицинский | ISO 13485, FDA 21 CFR, часть 820. |
| Военный | МИЛ-ПРФ-55110, МИЛ-ПРФ-50884 |
| Общепромышленный | ИСО 9001, УЛ 796 |
The PCB fabrication process for industrial boards often includes in-circuit testing, burn-in testing, and automated optical inspection. These steps help ensure that electrical reliability testing is thorough. Industrial PCBs are expected to last over 10 years, while consumer-grade boards may only last 2 to 5 years. Mastering every stage of fabrication, from design to testing, is essential for long-term reliability.
Thermal Management
Thermal management plays a key role in the performance and lifespan of industrial power boards. High temperatures can cause solder joint fatigue and layer delamination. Good thermal design spreads heat across the board and prevents hot spots. The following points highlight why thermal management matters:
●Prevents solder joint fatigue and layer delamination from temperature changes.
●Enhances reliability and extends the lifespan of the board in harsh environments.
●Uses power planes to spread heat and reduce thermal gradients.
The fabrication process must include steps for proper heat dissipation. This can involve thicker copper layers, larger pads, and careful placement of heat-sensitive components. Effective thermal management supports both reliability and safety.
High-Current Handling
High-current handling requires special attention during design and fabrication. Power integrity must be maintained to prevent interference and noise. Sensitive circuits should be isolated from power components. Good airflow and space for heat-sensitive parts are also important. Key considerations include:
●Design the power delivery network to minimize interference.
●Isolate sensitive circuits from high-current paths.
●Use full power and ground planes for better heat dissipation.
Large current spikes and voltage swings can disrupt board operation. The fabrication process must address these risks with robust electrical reliability testing and careful layout. Following standards like IPC-2221 and IEC 61000 ensures the board meets electrical and safety requirements.
Quality Assurance & Testing
Quality assurance and testing form the backbone of the PCB manufacturing process for industrial power boards. These steps ensure that each circuit board meets strict standards for reliability and safety. The manufacturing process uses a combination of advanced inspection methods and stress tests to detect defects before the printed circuit boards reach the field.
| Testing Method | Description |
|---|
| In-Circuit Testing (ICT) | Checks for shorts, opens, component values, and solder integrity. |
| Functional Testing | Validates the board's operation under real-world conditions. |
| Burn-In Testing | Subjects PCBs to elevated temperatures and voltages to detect early failures. |
| Automated Optical Inspection (AOI) | Detects visual defects post-assembly. |
In-Circuit Testing (ICT)
Внутрисхемное тестирование — ключевой этап процесса производства печатных плат. Этот метод проверяет каждый компонент и соединение на печатной плате. ICT может обнаруживать обрывы цепей, короткие замыкания и неправильные значения компонентов. Этот процесс также проверяет наличие дефектов паяных соединений и обеспечивает целостность электрической цепи. ICT выявляет около 98% неисправностей, проверяя каждую деталь одну за другой. Такой высокий уровень точности помогает производителям обнаруживать проблемы на ранней стадии и поддерживать высокое качество печатных плат. Процесс проектирования печатной платы должен поддерживать ИКТ, обеспечивая легкий доступ к контрольным точкам.
ИКТ-проверки:● Обрывы и короткие замыкания.
● Точность размещения компонентов.
● Качество паяного соединения.
Обработка и стресс-тестирование
Прижигание и стресс-тестирование доводят печатные платы до предела своих возможностей. На этом этапе каждая печатная плата работает при повышенных температурах и электрических нагрузках в течение длительного периода времени. Цель состоит в том, чтобы выявить первые неисправности и убедиться, что плата выдерживает суровые условия. Тестирование на приработку проверяет наличие неисправностей компонентов, целостность паяных соединений и нагрузочную способность. Этот шаг имеет решающее значение для промышленных приложений, где надежность не подлежит обсуждению. Выявляя слабые места перед внедрением, производители сокращают количество претензий по гарантии и повышают удовлетворенность клиентов.
Заключительная проверка
Заключительная проверка — это последняя контрольная точка в процессе производства печатной платы. Инспекторы проводят тщательный осмотр каждой печатной платы на предмет выявления физических и электрических дефектов. Сюда входит проверка отсутствия компонентов, дефектов пайки, обрывов цепи и неправильных значений. В ходе процесса также проверяется соответствие печатной платы оригинальному дизайну. Любые проблемы, обнаруженные во время окончательной проверки, устраняются до того, как платы покинут завод. Этот шаг гарантирует, что покупателям дойдут только высококачественные печатные платы.
Обнаружены распространенные дефекты:● Несоосность компонентов.
● Паяные перемычки
● Отсутствующие или неправильные детали.
Контроль качества в процессе производства печатных плат гарантирует, что каждая печатная плата соответствует отраслевым стандартам. Эти меры обеспечивают производительность и безопасность промышленного оборудования, делая обеспечение качества жизненно важной частью производственного процесса.
В процессе сборки печатной платы промышленной силовой платы используются тщательный дизайн, точное размещение компонентов и передовые методы пайки. Каждый этап обеспечивает надежность и высокую производительность. Такие методы тестирования, как функциональное тестирование и автоматизированный оптический контроль, помогают обнаруживать дефекты на ранней стадии. Обеспечение качества основано на строгих стандартах и сертификатах.
| Сертификация/Стандарт | Цель |
|---|
| ИСО | Обеспечивает качество продукции и услуг, повышая доверие. |
| МПК | Разрабатывает стандарты качества печатных плат, обеспечивая надежность и качество. |
| РоХС | Ограничивает использование опасных материалов, продвигая экологически чистые методы. |
Эти шаги гарантируют, что каждая плата соответствует отраслевым требованиям и безопасно работает в сложных условиях.
Об авторе:

Соник Ян
Будучи специалистом в области электроники и механической автоматизации, Соник около 22 лет занимается проектированием печатных плат, исследованиями и разработками, а также производством электроники в качестве технического директора и координирует работу с цепочкой поставок (компоненты и детали с ЧПУ), обеспечивая профессиональную поддержку и консультации для клиентов по всему миру.

 ru


.jpg)


 WhatsApp