Контроль температуры и давления лежит в основе процесса ламинирования многослойной печатной платы . Усовершенствованная технология ламинирования BenPCB обеспечивает точное соединение слоев, что обеспечивает высокую плотность, надежность и превосходную производительность в сложных электронных системах. Без тщательного регулирования могут возникнуть такие дефекты, как расслоение, деформация или электрические сбои. Производители, которые понимают практическое значение этих параметров, могут добиться лучшего качества продукции и ее долгосрочной функциональности.
Обзор процесса ламинирования многослойной печатной платы
Укладка слоев и подготовка
Процесс многослойного ламинирования печатных плат начинается с тщательной укладки и подготовки слоев. Инженеры выбирают основные платы с выгравированными схемами. Эти сердечники уложены листами препрега, который представляет собой стекловолоконный материал, покрытый смолой. Порядок укладки важен, поскольку он определяет, как сигналы и мощность будут проходить через плату. Каждый слой должен быть идеально выровнен, чтобы в дальнейшем избежать проблем с электричеством.
В многослойной печатной плате BenPCB используются передовые методы укладки. Это позволяет создавать макеты с высокой плотностью размещения и поддерживает сложные приложения, такие как серверы искусственного интеллекта и медицинские устройства. Процесс стекирования также помогает отделить уровни сигнала от слоев питания и земли. Это уменьшает помехи и улучшает качество сигнала.
Основные этапы этого процесса можно резюмировать следующим образом:
| Шаг | Описание |
|---|
| Простой | Укладка и фиксация основных плат с вытравленными схемами и препрегом в определенном порядке. |
| Ламинирование | Зажимание внутренних слоев и применение тепла и давления, чтобы склеить их вместе. |
| Пост-обработка | Обработка досок путем снятия фаски, сверления и проверки отклонений слоев. |
Применение температуры и давления
После укладки процесс ламинирования переходит к применению температуры и давления. Уложенные слои помещают в вакуумный термопресс. Пресс применяет к стопке контролируемое тепло и давление. Это приводит к тому, что смола в препреге растекается и заполняет все зазоры между слоями. Тепло также отверждает смолу, создавая прочную связь.
Очень важен точный контроль температуры и давления. Если температура слишком низкая, смола может не течь должным образом. Если давление слишком высокое или слишком низкое, слои могут смещаться или образовывать пустоты. BenPCB использует современное оборудование для мониторинга этих параметров. Это обеспечивает прочную адгезию и надежную работу каждой доски.
Температурные эффекты при ламинировании
Текучесть и отверждение смолы
Температура играет решающую роль в процессе ламинирования многослойных печатных плат. Смола в препреге должна растекаться и должным образом затвердевать, чтобы склеить слои вместе. При повышении температуры вязкость смолы падает, что позволяет ей перемещаться и заполнять промежутки между слоями. Если температура слишком низкая, смола становится густой и может не распределиться равномерно. Это может привести к появлению пустот и слабых мест на печатной плате.
●Высокие температуры снижают вязкость смолы, улучшая текучесть.
● Более низкие температуры увеличивают вязкость, что может привести к неполному заполнению.
● Оптимальная температура ламинирования FR-4 составляет от 180°C до 190°C.
● Для полного отверждения материалов с высокой Tg может потребоваться температура около 200°C.
● Контролируемая скорость изменения температуры необходима для предотвращения таких дефектов, как пустоты и расслоения.
Процесс ламинирования следует строгой последовательности:
- Предварительно нагрейте пакет до 100–120 °C, прежде чем подавать полное давление, чтобы инициировать поток смолы.
- Постепенно применяйте давление синхронно с повышением температуры, чтобы избежать чрезмерного вытеснения смолы.
- Поддерживайте стабильную температуру отверждения в течение 60–120 минут, чтобы обеспечить правильное сшивание.
Совет: Температура горячей пластины в прессах для ламинирования обычно поддерживается в пределах от 180°C до 200°C. Этот диапазон позволяет эпоксидной смоле эффективно размягчиться и растекаться перед отверждением.
Влияние на целостность слоев
Изменения температуры во время процесса ламинирования многослойной печатной платы могут повлиять на целостность каждого слоя. Если температура колеблется, могут образовываться пузырьки воздуха, а давление может стать неравномерным. Эти проблемы могут нанести вред диэлектрическим свойствам и прочности соединения печатной платы. Точный контроль температуры необходим для обеспечения стабильности и надежности слоев.
Методы испытаний на термическую нагрузку, такие как термоциклирование и термический удар, помогают оценить, насколько хорошо печатная плата может выдерживать изменения температуры. Эти тесты имитируют реальные условия и выявляют слабые места в конструкции или материалах. По мере того как устройства становятся более компактными, тепловые проблемы возрастают. Такие методы тестирования, как моделирование оплавления, термоциклирование и термический удар, имеют решающее значение для оценки способности печатной платы выдерживать изменения температуры без расслоения или деформации.
Риски неправильной температуры
Неправильная температура во время ламинирования может вызвать ряд дефектов печатной платы. Если температура слишком высокая, смола может слишком сильно течь или даже разлагаться, что ослабляет связь. Если температура слишком низкая, смола не расплавится достаточно, что препятствует прочному соединению.
| Причина | Описание | Результирующий риск |
|---|
| Неправильный профиль прессы | Неправильная температура или давление | Неполное отверждение |
Общие риски включают в себя:
● Чрезмерное растекание смолы приводит к образованию тонких связующих слоев.
● Разложение смолы приводит к слабой адгезии.
● Неполное плавление, приводящее к плохому склеиванию.
● Образование пустот и расслоение.
Тщательный мониторинг и контроль температуры на протяжении всего процесса многослойного ламинирования печатной платы помогают предотвратить эти дефекты и обеспечить соответствие печатной платы высоким стандартам плотности и надежности.
Эффекты давления при ламинировании
Склеивание слоев и адгезия
Давление играет жизненно важную роль в процессе ламинирования многослойных печатных плат. Когда инженеры оказывают нужное давление, смола течет между слоями и заполняет каждый микрозазор. Это действие создает прочные связи, которые удерживают слои вместе. Если давление слишком низкое, смола не сможет проникнуть во все пространства, и слои могут плохо приклеиться. Если давление слишком высокое, смола может разрушиться, что ослабит связь.
В следующей таблице показано, как различные уровни давления влияют на склеивание слоев:
| Давление (PSI) | Влияние на соединение слоев |
|---|
| 250 - 400 | Оптимальная растекаемость смолы и прочные межслоевые связи. |
| Ниже 250 | Слабые связи и потенциальные дефекты |
| Выше 400 | Риск деградации смолы и образования пустот |
Большинство производителей используют диапазон давления от 300 до 500 фунтов на квадратный дюйм для достижения надежной адгезии. Этот диапазон помогает смоле заполнить все крошечные зазоры и обеспечивает плотное соединение каждого слоя печатной платы. Контролируемое давление также снижает риск расслоения, которое может привести к сбоям в электронных устройствах.
Примечание. Применение контролируемого давления во время ламинирования имеет решающее значение для обеспечения адекватного заполнения смолой микрозазоров между слоями печатной платы. Это наполнение необходимо для достижения прочной адгезии и предотвращения таких проблем, как расслоение, которое может поставить под угрозу целостность конечного продукта.
Уничтожение Бездны
Пустоты — это небольшие воздушные карманы, которые могут образовываться между слоями в процессе ламинирования. Эти пустоты могут ослабить печатную плату и вызвать проблемы с электричеством. Правильное давление помогает устранить эти пустоты, проталкивая смолу во все пространства между слоями. Когда смола заполняет все зазоры, слои становятся единым целым.
Ключевые моменты по устранению пустот:
● Контролируемое давление (200–300 фунтов на квадратный дюйм) необходимо для правильной адгезии.
● Давление обеспечивает эффективное заполнение микрозазоров между слоями смолой.
● Правильное давление сводит к минимуму такие дефекты, как пустоты и расслоения.
Печатная плата без пустот будет иметь лучшие электрические характеристики и прослужит дольше. BenPCB использует современное оборудование для мониторинга и контроля давления во время ламинирования. Такой подход помогает производить высококачественные платы для требовательных приложений.
Риски неправильного давления
Неправильное давление во время процесса многослойного ламинирования печатной платы может привести к ряду проблем. Если давление слишком низкое, смола плохо течет, и слои могут не склеиться. Это может привести к появлению слабых мест или даже расслоению между слоями. Если давление слишком высокое, смола может разрушиться или выдавиться, оставив зазоры или образовав пустоты.
Общие риски включают в себя:
● Слабое соединение слоев, что может привести к расслоению.
● Образование пустот, снижающих электрическую надежность.
● Разрушение смолы, которое ослабляет структуру печатной платы.
Чтобы избежать этих рисков, необходим тщательный контроль давления. Инженеры должны внимательно следить за процессом, чтобы гарантировать соответствие каждой печатной платы строгим стандартам качества. Надежный контроль давления обеспечивает долгосрочную производительность и долговечность каждой доски.
Оптимальные диапазоны и контроль качества
Рекомендуемая температура и давление
Выбор правильной температуры и давления имеет важное значение для успешного процесса многослойного ламинирования печатных плат. Отраслевые рекомендации рекомендуют следующие диапазоны для распространенных материалов:
● Температура для материалов FR-4: от 180°C до 200°C (от 356°F до 392°F).
● Давление для стандартных многослойных плат: 250–350 фунтов на квадратный дюйм.
● Давление для плит с большим количеством слоев: 300–400 фунтов на квадратный дюйм.
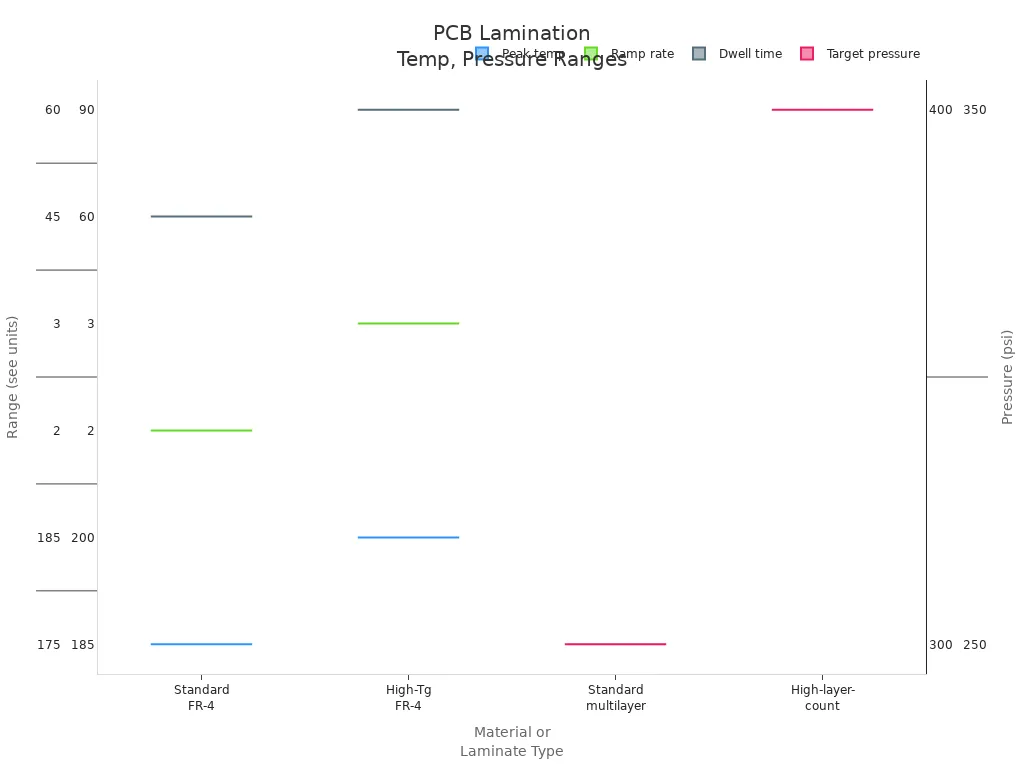
Международные стандарты, такие как IPC-6012, содержат более подробные требования к различным материалам. В таблице ниже суммированы эти значения:
| Параметр | Стандартный ФР-4 | Высокий Tg FR-4 | Полиимид | Роджерс |
|---|
| Пиковая температура | 175-185°С | 185-200°С | 200-220°С | 190-210°С |
| Скорость изменения | 2-3°С/мин | 2-3°С/мин | 1,5-2°С/мин | 2-3°С/мин |
| Время задержки | 45-60 мин. | 60-90 мин. | 90-120 мин. | 60-90 мин. |
Целевое давление:
● Стандартный многослойный: 250–350 фунтов на квадратный дюйм.
● Количество слоев: 300–400 фунтов на квадратный дюйм.
● Материалы из ПТФЭ: 100–200 фунтов на квадратный дюйм.
● Тяжелая медь (3+ унции): 350–400 фунтов на квадратный дюйм.
Уровень вакуума: Менее 5 мбар (0,5 кПа) перед нагревом.
Последствия отклонений
Поддержание определенных настроек температуры и давления в процессе прессования имеет решающее значение для качества многослойных печатных плат. Отклонения от рекомендуемых диапазонов могут привести к серьезным проблемам, таким как расслоение, деформация и ослабление медных связей. Эти проблемы ставят под угрозу целостность и надежность плат. Даже небольшие изменения в параметрах процесса могут привести к дефектам, влияющим на электрические и механические характеристики печатной платы.
Примечание. Последовательный контроль температуры и давления помогает предотвратить дорогостоящие сбои и гарантирует соответствие каждой печатной платы строгим отраслевым стандартам.
Распространенные дефекты
Когда температура или давление выходят за пределы оптимального диапазона, в печатной плате могут появиться следующие дефекты:
● Расслоение между слоями.
● Пустоты или воздушные карманы внутри платы.
● Деформация или изгиб готовой печатной платы.
● Слабая связь меди со смолой.
● Неполное отверждение смолы.
Эти дефекты могут сократить срок службы печатной платы и вызвать сбои в ресурсоемких приложениях. Тщательный мониторинг и контроль качества во время ламинирования помогают BenPCB создавать надежные платы для современной электроники.
Практические проблемы и решения
Методы мониторинга и контроля
Производители сталкиваются с рядом проблем при контроле температуры и давления в процессе ламинирования печатных плат. Неравномерные температурные профили могут привести к расслоению или короблению. Непостоянное давление может привести к образованию пустот между слоями. Передовые технологии мониторинга помогают решить эти проблемы. Многозонные системы нагрева поддерживают однородность температуры в пределах ±2°C по всей плите. Современные прессы для ламинирования используют точные датчики для отслеживания температуры и давления в режиме реального времени. Эти системы позволяют операторам быстро регулировать параметры, снижая риск возникновения дефектов печатной платы.
| Метод | Выгода |
|---|
| Вакуумное ламинирование | Уменьшает внутренние дефекты |
| Оптимизированный температурный режим | Обеспечивает равномерное отверждение |
| Контролируемое распределение давления | Улучшает межслойное соединение |
| Многоступенчатые процессы отверждения | Повышает общий выход и качество печатных плат. |
BenPCB использует эти передовые методы, чтобы гарантировать соответствие каждой печатной платы строгим стандартам качества.
Вариативность оборудования
Вариативность оборудования может повлиять на последовательность процесса ламинирования печатных плат. Многозонные вакуумные прессы для ламинирования контролируют температуру и давление в разных зонах. Такой подход обеспечивает равномерное затвердевание и снижает внутреннее напряжение. Однако даже небольшие различия в калибровке оборудования могут повлиять на конечный продукт. Правильная калибровка предотвращает неравномерный нагрев и тепловой удар. Это также помогает корректировать изменения в партиях материалов. BenPCB инвестирует в современное оборудование и регулярную калибровку для обеспечения высокой надежности.
Обеспечение стабильных результатов
Производители следуют передовому опыту для достижения стабильных результатов в производстве печатных плат. Калиброванные прессы с несколькими зонами обеспечивают равномерное давление и температуру. Охлаждение под полным давлением до 50°C обеспечивает фиксацию плоскостности. Свидетельские купоны отслеживают фактические условия процесса, что позволяет немедленно вносить коррективы. Операторы записывают параметры ламинирования для каждого запуска, создавая базу данных для устранения неполадок. Проверки после ламинирования, такие как рентгеновский анализ и анализ поперечного сечения, проверяют структурную целостность каждой печатной платы. Приверженность BenPCB этим практикам обеспечивает долгосрочную производительность и надежность.
Точный контроль температуры и давления необходим для производства высококачественных печатных плат. Эти параметры повышают прочность соединения, уменьшают количество дефектов и обеспечивают долгосрочную надежность. Передовые методы ламинирования BenPCB обеспечивают стабильную производительность печатной платы за счет минимизации пустот и сохранения целостности слоев. Даже небольшие изменения температуры могут повлиять на текучесть смолы и качество печатной платы.
Инженеры и производители должны сосредоточиться на:
● Мониторинг температуры и давления ламинирования печатной платы.
● Использование новых материалов и правильное хранение.
● Обеспечение равномерного нагрева и давления во время отверждения.
● Тщательное выравнивание слоев для каждой платы.

 ru


 WhatsApp